ERR-01
Пружинення (springback)
Кут «гуляє» від партії до партії, особливо на нержавіючій та високоміцній сталі. Оператор підбирає кут вручну — втрачається час і метал.
Незалежна інженерна лабораторія · Punching & Bending
Аудит креслень і розрахунок сили згинання, підбір пресів та інструменту, усунення пружинення і навчання операторів ЧПК. 12 років цехової практики та академічна база КПІ — рішення, які працюють на вашому обладнанні.
Практичний досвід з інструментом та обладнанням
01 / Діагностика
Більшість проблем у листообробці — не «кривий оператор», а технологія: невірна V-матриця, неврахований прокат, розгортка не під ваш інструмент.
ERR-01
Кут «гуляє» від партії до партії, особливо на нержавіючій та високоміцній сталі. Оператор підбирає кут вручну — втрачається час і метал.
ERR-02
Внутрішній радіус менший за допустимий для матеріалу або лінія згину паралельна напрямку прокату.
ERR-03
V-матрицю обрано «на око», навантаження перевищує допустиме на метр — сколи, деформація траверси, знос.
ERR-04
K-фактор у CAD не відповідає реальному інструменту, розгортка «пливе» — підгонка на складанні.
ERR-05
Куплено не ту систему кріплення або «універсальний» набір, що не закриває реальну номенклатуру деталей.
ERR-06
На координатно-пробивних пресах — неправильний зазор пуансон/матриця і відсутність регламенту заточки.
02 / Послуги
Листозгинальні та координатно-пробивні преси, пуансони і матриці під вашу номенклатуру та систему кріплення.
Детальніше → S-02Перевірка технологічності, розрахунок сили згинання, мінімальних полиць, радіусів і розгорток до запуску у виробництво.
Детальніше → S-03Springback, тріщини, неточні кути, сліди від інструменту — знаходимо причину, а не маскуємо наслідок.
Детальніше → S-04Навчання операторів ЧПК-пресів і технологів: від вибору V-матриці до компенсації пружинення.
Детальніше → S-05Онлайн-розбір конкретної задачі: за кресленням, фото деталі чи відео процесу.
Детальніше →Надішліть креслення або фото браку. Після аналізу отримаєте пропозицію з обсягом і термінами.
Надіслати креслення03 / Інструмент
Орієнтовний розрахунок для повітряного гнуття (air bending): сила, внутрішній радіус, мінімальна полиця і довжина розгортки. Схема перебудовується під ваші значення в масштабі.
Сила згинання
—
кН
Сила згинання
—
тс
На метр
—
тс/м
R внутр. ≈
—
мм
Мін. полиця, α = 90°
—
мм · V / (2·sin(α/2))
Коеф. (1 + 4·S/V)
—
замість сталого 1,42
Мінімальна полиця — відстань від уявної вершини до плеча матриці. На практиці додайте запас на радіус плеча, щоб полиця не зісковзнула в матрицю.
Задайте зовнішні розміри полиць. Товщина, кут і радіус беруться з розрахунку вище. Розміри — як у DIN 6935: для α > 90° до уявної вершини, для α ≤ 90° — по зовнішній поверхні.
Розгортка L
—
мм
Дуга BA
—
мм
Компенсація v
—
мм
K-фактор
—
L = a + b + v
Зворотна задача для цеху: зігніть смугу відомої довжини на своєму інструменті, виміряйте полиці — і отримайте реальний K для цієї пари «матеріал + матриця». Товщина S береться з розрахунку вище.
Реальний K
—
Компенсація v
—
мм = L₀ − A − B
Дуга BA
—
мм
K за DIN 6935
—
для порівняння
Сила: F = (1 + 4·S/V) · Rm · S² · L / V
Внутрішній радіус: Rвн ≈ c·V, але не менше Rп. c: DC01 0,15 · S235 0,16 · S355 0,17 · AISI 304 0,21 · AlMg3 0,14. Від кута при повітряному гнутті практично не залежить.
Мінімальна полиця: bmin = V / (2·sin(α/2))
Дуга згину: BA = π·(Rвн + K·S)·(180° − α)/180°
Компенсація: v = BA − 2·(Rвн + S)·tg((180° − α)/2) для α > 90°; v = BA − 2·(Rвн + S) для α ≤ 90°
Зворотна задача: v = L₀ − A − B; BA = v + 2·SB; K = (BA·180° / (π·(180° − α)) − Rвн) / S, де SB = (Rвн + S)·tg((180° − α)/2) для α > 90°, інакше Rвн + S
K-фактор (DIN 6935): K = (0,65 + 0,5·lg(Rвн/S)) / 2, при Rвн/S ≥ 5 — K = 0,5
Усі значення — інженерна оцінка. Для партії рекомендовано пробний згин і коригування K під конкретний інструмент і прокат.
04 / Процес
Креслення, фото браку, модель преса та інструменту — будь-що, що описує задачу.
Розрахунки, перевірка технологічності, пошук першопричини. Уточнюючі питання — до, а не після.
Конкретні рекомендації: інструмент, параметри, зміни в кресленні чи технологічній карті.
Супровід у цеху, налагодження, навчання персоналу — до стабільного результату.
Майстерність гнуття листового металу
KRAVETS LAB
05 / Авторський продукт
Систематизований цеховий досвід, підкріплений інженерною теорією. Книга для технологів, начальників цехів та операторів, які хочуть розуміти процес гнуття, а не підбирати параметри навмання.
06 / Інженер
Інженер-дослідник, засновник Kravets Lab
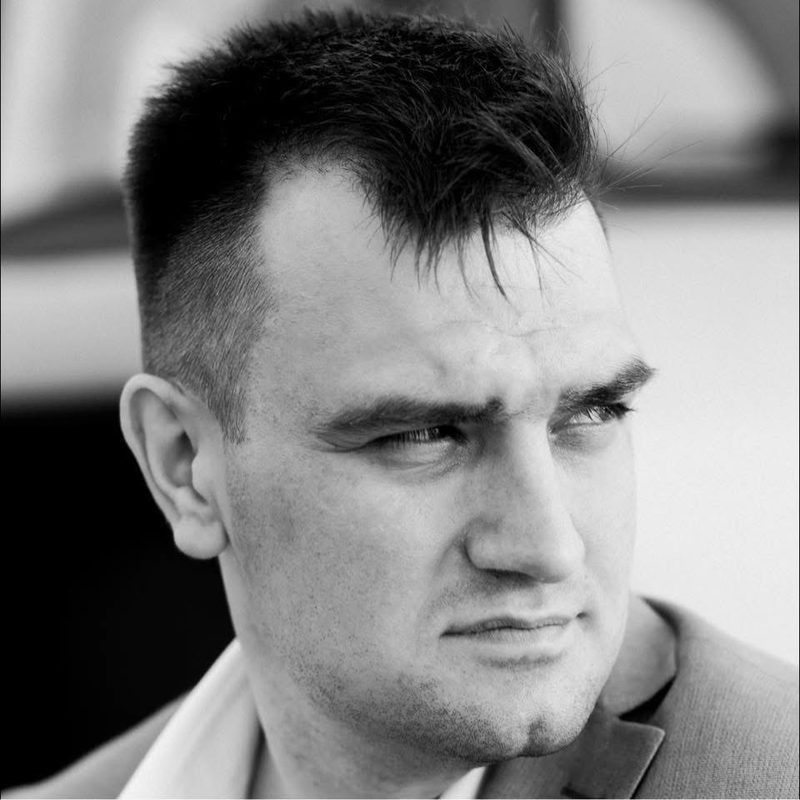
Закінчив Механіко-машинобудівний інститут НТУУ «КПІ» за спеціальністю «Технологія машинобудування» — магістр з відзнакою, кваліфікація інженер-дослідник.
12 років у листообробці: досвід роботи в «Роллері» та з інструментом і обладнанням провідних виробників. Знаю, як поводиться метал на реальному пресі, а не лише в довіднику — і можу пояснити це мовою, зрозумілою і власнику, і оператору.
Незалежність — принцип роботи: рекомендації даються під задачу клієнта, а не під конкретного постачальника.
07 / Заявка
Додайте креслення або фото — так відповідь буде конкретною вже з першого контакту.